EN SpareXSpareX
SpareX · ซอฟต์แวร์หน้างานโรงงาน

SATI

Supervisory Automation & Telemetry Interface
รู้ทันทุกเครื่อง คุมได้ทุกจังหวะ

SATI คือระบบ SCADA สำหรับเครื่องจักรทั้งโรงงาน ทั้งเครื่องจักรผลิต ไลน์ผลิต และระบบยูทิลิตี้ แสดงสถานะเครื่องจักรทุกเครื่องแบบเรียลไทม์ แจ้ง alarm ทันทีที่มีปัญหา บันทึกว่าเครื่องหยุดเพราะอะไร และให้คนที่มีสิทธิ์สั่งงานเครื่องได้อย่างปลอดภัยโดยต้องยืนยันก่อนทุกครั้ง ระบบติดตั้งบนเซิร์ฟเวอร์ในโรงงานของคุณ จึงทำงานต่อได้แม้อินเทอร์เน็ตล่ม

สติ

ชื่อนี้มาจากคำว่า “สติ” คือการรู้ตัวอยู่เสมอ โรงงานที่มีสติ คือโรงงานที่รู้ว่าหน้างานกำลังเกิดอะไรขึ้นอยู่ตอนนี้

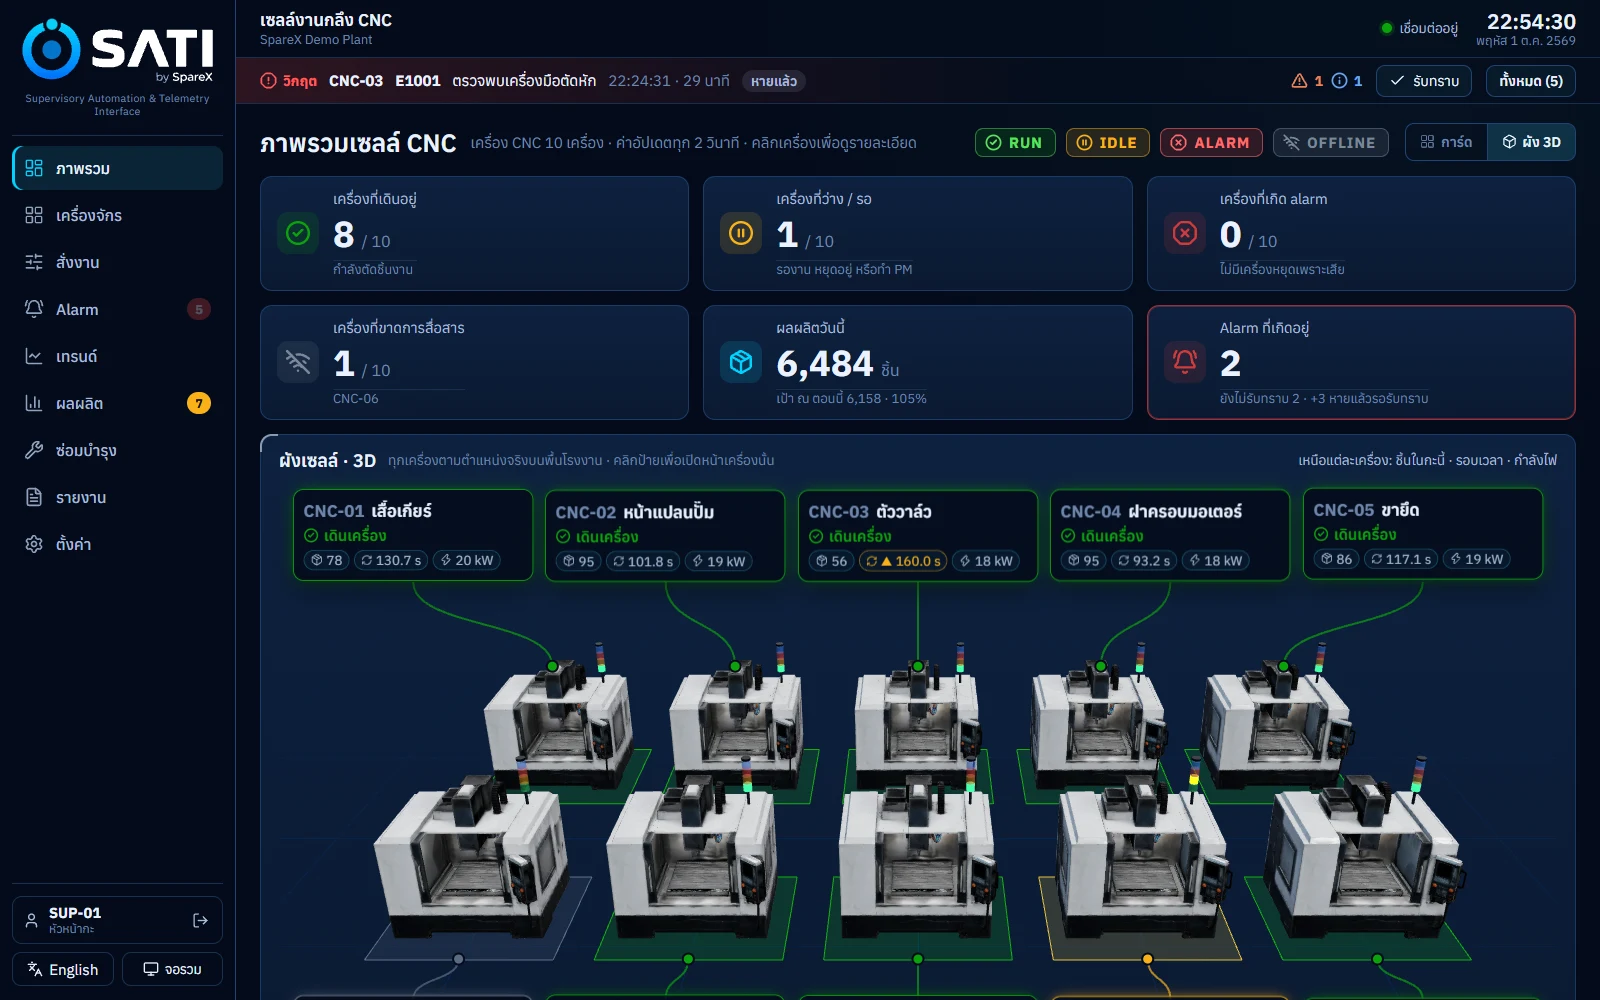
หน้าภาพรวมของ SATI สำหรับเซลล์ CNC 10 เครื่อง: ตัวเลขสถานะและผัง 3D พร้อมป้ายของแต่ละเครื่อง
ภาพรวมเซลล์แบบผัง 3D · ภาพหน้าจอในหน้านี้มาจากโรงงานตัวอย่างของ SATI ซึ่งเป็นเซลล์ CNC 10 เครื่อง (ข้อมูลจำลอง)
RUN กำลังผลิต IDLE รองาน หยุด หรือทำ PM ALARM ต้องมีคนไปดูทันที OFFLINE ไม่ได้รับข้อมูลจากคอนโทรลเลอร์
พื้นฐาน

SCADA คืออะไร?

SCADA คือซอฟต์แวร์ที่ทำให้คนเฝ้าดูและสั่งงานเครื่องจักรในโรงงานได้จากหน้าจอ อยู่ตรงกลางระหว่างคอนโทรลเลอร์ของเครื่องจักรที่หน้างาน กับระบบงานในสำนักงาน

SSupervisoryกำกับดูแล
CControlควบคุม
AAndและ
DDataข้อมูล
AAcquisitionการเก็บรวบรวม

เครื่อง CNC เครื่องปั๊ม หรือสายพานทุกตัวมีคอนโทรลเลอร์อยู่แล้ว เช่น ชุดควบคุม CNC หรือ PLC ซึ่งรู้ทั้งรอบสปินเดิล จำนวนชิ้นงาน และรหัส alarm แต่คนที่เห็นข้อมูลเหล่านี้มีแค่คนที่ยืนอยู่หน้าเครื่อง SCADA จะดึงข้อมูลจากคอนโทรลเลอร์ทุกตัวมาแสดงบนหน้าจอชุดเดียว และเก็บประวัติไว้

ระบบ SCADA ทำงาน 5 อย่าง:

  • เก็บข้อมูลอ่านค่าจากคอนโทรลเลอร์ทุกไม่กี่วินาที ทั้งรอบ โหลด อุณหภูมิ ยอดผลิต และสถานะ
  • แสดงผลเห็นภาพรวมทั้งหน้างานในแวบเดียว แล้วเจาะดูรายละเอียดทีละเครื่อง
  • แจ้งเตือนบอกคนที่เกี่ยวข้องทันทีเมื่อค่าใดหรือเครื่องใดผิดปกติ และติดตามว่าใครรับทราบแล้ว
  • บันทึกเก็บประวัติ (historian) ไว้ย้อนดูว่าเกิดอะไรขึ้นก่อนเกิดปัญหา
  • สั่งงานให้คนที่มีสิทธิ์สั่ง start, stop หรือ reset ได้ โดยมีการตรวจสอบก่อนเครื่องจะขยับ
ระดับ 4ERPคำสั่งซื้อ จัดซื้อ บัญชีวัน · เดือน
ระดับ 3MES และการวิเคราะห์OEE ความสูญเสีย คุณภาพ การวางแผนกะ · ชั่วโมง
ระดับ 2SCADA / HMIเฝ้าดูเครื่องจักร แจ้งเตือน สั่งงานวินาที
ระดับ 1คอนโทรลเลอร์ชุดควบคุม CNC, PLCมิลลิวินาที
ระดับ 0กระบวนการผลิตสปินเดิล มอเตอร์ เซนเซอร์ทันที

ระดับชั้นของโรงงานตามมาตรฐาน ISA-95 · SATI ทำงานที่ระดับ 2 ส่วน SpareX FactoryOS ดูแลระดับ 3

ระบบตอบคำถามอะไรช่วงเวลาใครใช้
SCADAตอนนี้แต่ละเครื่องทำอะไรอยู่ และเรื่องไหนต้องจัดการก่อน?วินาทีผู้ควบคุมเครื่อง หัวหน้ากะ ช่างซ่อมบำรุง
MESกะนี้เป็นอย่างไร เสียเวลาและคุณภาพไปตรงไหน?กะ · วันวิศวกรฝ่ายผลิตและฝ่ายคุณภาพ ผู้จัดการ
ERPขายอะไร ซื้ออะไร ผลิตอะไร ออกบิลอะไร?วัน · เดือนสำนักงาน การเงิน ฝ่ายวางแผน
ผลิตภัณฑ์

SATI คืออะไร?

SATI คือระบบ SCADA ของ SpareX สำหรับโรงงานที่มีเครื่องจักรต้องเฝ้าดู ทั้งเครื่องจักรผลิต ไลน์ประกอบและไลน์บรรจุ และระบบยูทิลิตี้อย่างปั๊มลม ปั๊มน้ำ และบอยเลอร์ ออกแบบตามวิธีทำงานจริงของคนหน้างาน คือ ดูสถานะ รับมือ alarm ดูเทรนด์ ลงมือแก้ และบันทึกว่าเกิดอะไรขึ้น

ระบบเดียว ดูแลเครื่องจักรทุกเครื่องในโรงงาน

งานกลึง-กัด

เครื่องกลึง CNC แมชชีนนิ่งเซ็นเตอร์ เครื่องเจียร

รอบและโหลดสปินเดิล ฟีด อายุทูล จำนวนชิ้นงาน

เครื่องปั๊มและงานขึ้นรูป

เครื่องปั๊ม งานปั๊มขึ้นรูป เครื่องขึ้นรูปสปริงและลวด

จำนวนครั้งต่อนาที แรงกด ตัวนับแม่พิมพ์ การหยุด

พลาสติกและยาง

เครื่องฉีด เครื่องเป่า เครื่องอัดรีด

รอบเวลา จำนวนช็อต อุณหภูมิกระบอกฉีดและแม่พิมพ์

ไลน์ประกอบและไลน์บรรจุ

สายพาน เครื่องบรรจุ เครื่องติดฉลาก เครื่องทดสอบ

ความเร็วไลน์ จำนวนงานดีและงานเสีย งานติดขัด

ระบบยูทิลิตี้

ปั๊มลม ปั๊มน้ำ บอยเลอร์ ชิลเลอร์

แรงดัน อัตราการไหล อุณหภูมิ ชั่วโมงทำงาน kW

พลังงานและสภาพแวดล้อม

มิเตอร์ไฟฟ้า เซนเซอร์อุณหภูมิและความชื้น

kW, kWh, ค่าเพาเวอร์แฟกเตอร์ สภาพห้อง

โรงงานตัวอย่างในหน้านี้เป็นเซลล์ CNC 10 เครื่อง เมื่อติดตั้งที่โรงงานของคุณ ทีม SpareX จะจับคู่สัญญาณของแต่ละเครื่องเข้ากับ SATI ในช่วงติดตั้งระบบ แล้วหน้าจอ alarm เทรนด์ สาเหตุเครื่องหยุด และรายงานชุดเดียวกันนี้ใช้ได้กับทุกเครื่อง

ที่หน้างาน

เครื่องจักรและคอนโทรลเลอร์
  • เครื่องจักรผลิตและไลน์ผลิต
  • ปั๊มลม ปั๊มน้ำ บอยเลอร์ ชิลเลอร์
  • PLC คอนโทรลเลอร์ มิเตอร์ และเซนเซอร์

ในโรงงานของคุณ

เซิร์ฟเวอร์ SATI
  • อ่านค่าจากคอนโทรลเลอร์ทุก 2 วินาที
  • alarm, historian และยอดผลิต
  • ตรวจทุกคำสั่งก่อนส่งไปที่เครื่อง
  • ทำงานต่อได้แม้ไม่มีอินเทอร์เน็ต

บนทุกหน้าจอ

เปิดผ่านเบราว์เซอร์ ไม่ต้องติดตั้ง
  • คอมพิวเตอร์ในสำนักงานและห้องควบคุม
  • แท็บเล็ตที่หน้าเครื่อง
  • มือถือ
  • จอรวมข้อมูล 4K
LINE และอีเมล

ส่งการแจ้งเตือนและสรุปงานถึงคนที่เกี่ยวข้อง ข้อความที่ตอบกลับมาทาง LINE หรืออีเมลสั่งงานเครื่องจักรไม่ได้

SpareX FactoryOS

เชื่อมต่อผ่าน API หรือ MQTT เพื่อวิเคราะห์ข้อมูลข้ามวันและเดือน ทั้ง OEE ความสูญเสีย MTBF และการวิเคราะห์ด้วย AI

รายงาน

สรุปรายกะหรือรายวันเป็น PDF และข้อมูลทั้งหมดเป็นไฟล์ Excel

คลาวด์สั่งเครื่องจักรไม่ได้

FactoryOS ส่งได้แค่คำแนะนำ ต้องมีคนกดยืนยันบน SATI ที่โรงงานเท่านั้น

ทุกคำสั่งผ่านการตรวจ 2 ชั้น

ต้องยืนยันบนหน้าจอก่อน แล้วเซิร์ฟเวอร์ตรวจสถานะจริงของเครื่องอีกครั้งก่อนเครื่องจะขยับ

ไม่ใช้สีอย่างเดียวบอกสถานะ

ทุกสถานะมีทั้งสี ไอคอน และคำ อ่านได้จากอีกฝั่งของโรงงาน คนตาบอดสีก็อ่านได้

เหมาะกับใคร

ทำมาเพื่อคนหน้างาน และคนที่ต้องรับผิดชอบผลงานของหน้างาน

SATI เหมาะกับโรงงานขนาดเล็กถึงกลางที่มีเครื่องจักร ไลน์ผลิต และระบบยูทิลิตี้ และวันนี้ยังต้องเดินดูหน้างาน เขียนไวท์บอร์ด หรือกรอก Excel เพื่อรู้ว่าเกิดอะไรขึ้น

ผู้ควบคุมเครื่อง

เห็นสถานะและ alarm ของเครื่องตัวเองในแวบเดียว และบันทึกสาเหตุที่เครื่องหยุดได้ด้วยการแตะครั้งเดียว

จอสัมผัสปุ่มใหญ่ ภาษาไทยหรืออังกฤษ หน้าต่างถามสาเหตุเด้งขึ้นมาเอง

หัวหน้ากะ

รู้ว่าเครื่องไหนผลิตไม่ทันเป้ารายชั่วโมงและเพราะอะไร ตั้งแต่ยังไม่จบกะ

บอร์ดผลิตรายชั่วโมง เวลาหยุดรายเครื่องรายชั่วโมง รายงานสรุปกะ

ฝ่ายซ่อมบำรุง

รับ alarm ทาง LINE ย้อนดูเทรนด์ก่อนเกิดเหตุ และวางแผน PM ตามชั่วโมงทำงานจริงของเครื่อง

แจ้งเตือนซ้ำเมื่อไม่มีคนรับทราบ ประวัติเทรนด์ รายการ PM ที่ใกล้ถึงกำหนด

ผู้จัดการฝ่ายผลิตและผู้จัดการโรงงาน

เห็นยอดผลิต การหยุดเครื่อง และ alarm ตามจริง เป็นตัวเลขชุดเดียวกันทุกคน

จอรวมข้อมูล รายงาน PDF และ Excel สรุปรายกะ

เจ้าของกิจการและฝ่าย IT

ข้อมูลโรงงานอยู่บนเซิร์ฟเวอร์ของคุณเอง ทุกคนเข้าระบบด้วยบัญชีของตัวเองและมีสิทธิ์ตามหน้าที่

ติดตั้งในโรงงาน ใช้งานได้แม้ออฟไลน์ สิทธิ์ 5 บทบาท บันทึกทุกคำสั่ง

ชิ้นส่วนยานยนต์งานกลึง-กัดและชิ้นส่วนโลหะพลาสติกและยางสปริง งานปั๊ม และงานขึ้นรูปอิเล็กทรอนิกส์และไลน์ประกอบไลน์บรรจุอาหารและเครื่องดื่มระบบยูทิลิตี้และพลังงาน

เหมาะกับคุณ ถ้า…

  • มีเครื่องจักร ไลน์ผลิต หรือระบบยูทิลิตี้ที่มี PLC คอนโทรลเลอร์ หรือมิเตอร์
  • เครื่องหยุดหรือมี alarm แล้วคนที่ต้องรู้กลับรู้ช้า หรือต้องโทรตามกัน
  • สาเหตุเครื่องหยุดยังจดบนกระดาษ หรือไม่ได้จดเลย
  • อยากได้หน้าจอเดียวที่ทุกคนในทีมเชื่อถือ และเป็นภาษาไทย
  • วางแผนจะวิเคราะห์ OEE และความสูญเสีย และต้องเริ่มจากข้อมูลที่ถูกต้องก่อน

อาจไม่เหมาะ ถ้า…

  • ต้องการระบบความปลอดภัย · ปุ่มหยุดฉุกเฉินและการ์ดป้องกันต้องอยู่ในวงจรนิรภัยของเครื่องเอง
  • เป็นกระบวนการผลิตต่อเนื่อง หรือกระบวนการเคมีแบบแบตช์ที่ต้องควบคุมสูตร (ISA-88)
  • กำลังหาโปรแกรมบัญชีหรือ ERP · SATI ไม่ได้จัดการคำสั่งซื้อหรือใบแจ้งหนี้
ฟังก์ชัน

SATI ทำอะไรได้บ้าง

ทุกอย่างด้านล่างใช้งานได้จริงในผลิตภัณฑ์แล้ว ภาพหน้าจอมาจากโรงงานตัวอย่างของ SATI ซึ่งเป็นเซลล์ CNC 10 เครื่อง เมื่อติดตั้งที่โรงงานของคุณ หน้าจอเดียวกันนี้จะแสดงเครื่องจักรของคุณเอง แตะที่ภาพหน้าจอเพื่อดูภาพใหญ่

ภาพรวม

เห็นทั้งหน้างานในหน้าจอเดียว

จำนวนเครื่องที่เดินอยู่ รองาน มี alarm และออฟไลน์ ยอดผลิตวันนี้เทียบเป้า และการ์ดหรือผัง 3D ของทุกเครื่อง

  • อัปเดตค่าทุก 2 วินาที
  • แสดงเป็นการ์ด หรือผัง 3D ที่วางตามตำแหน่งจริงในโรงงาน
  • การ์ดแต่ละเครื่อง: สถานะ ค่าหลักของเครื่อง รอบเวลาเทียบมาตรฐาน ยอดผลิตวันนี้
  • เตือนทันทีเมื่อข้อมูลไม่อัปเดตเพราะการเชื่อมต่อหลุด
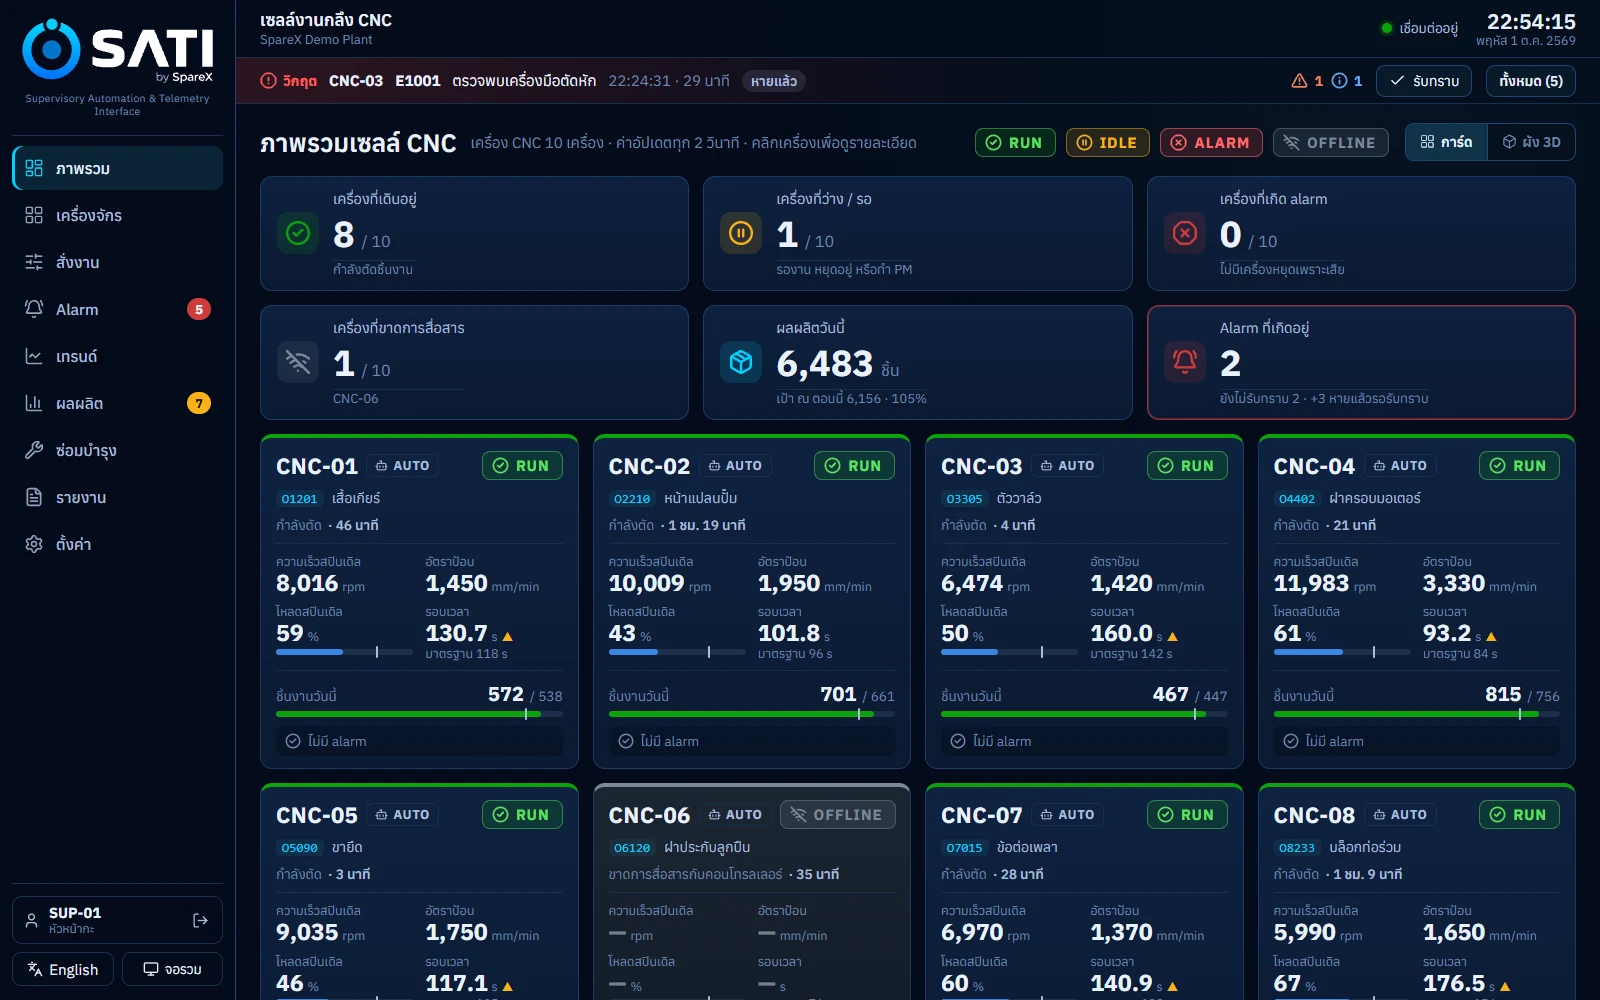
หน้าภาพรวมพร้อมตัวเลขสถานะและการ์ดของแต่ละเครื่อง
รายละเอียดเครื่อง

ทุกค่าที่เครื่องจักรบอก ในหน้าเดียว

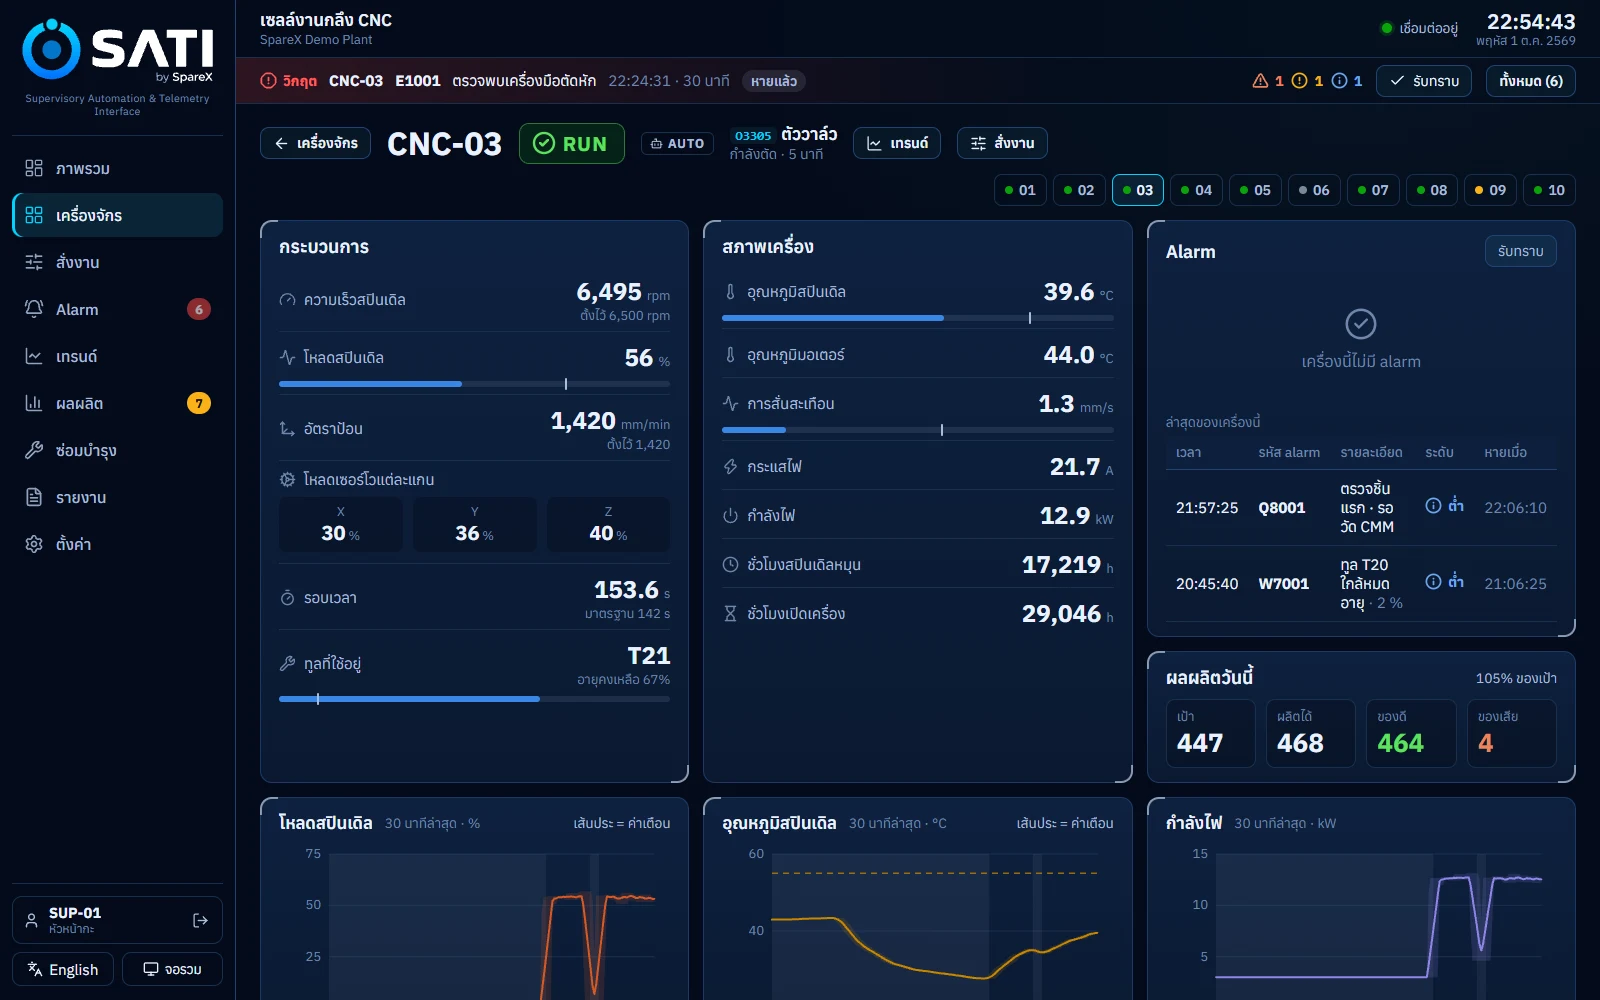
ทุกค่าที่เครื่องส่งมา พร้อมขีดจำกัด alarm ที่ค้างอยู่ และยอดผลิตวันนี้ สำหรับเครื่อง CNC ในเดโม: รอบและโหลดสปินเดิล ฟีดเรต โหลดเซอร์โวแกน X/Y/Z อุณหภูมิ การสั่นสะเทือน กระแส กำลังไฟ และอายุทูล ส่วนเครื่องปั๊ม เครื่องฉีดพลาสติก หรือปั๊มลม ก็แสดงค่าของเครื่องนั้นเอง

  • ประวัติ alarm ของเครื่องนั้น
  • กดครั้งเดียวไปที่เทรนด์หรือหน้าสั่งงานของเครื่อง
หน้ารายละเอียดของ CNC-03 ขณะมี alarm
Alarm

Alarm ที่คนลงมือจัดการได้จริง

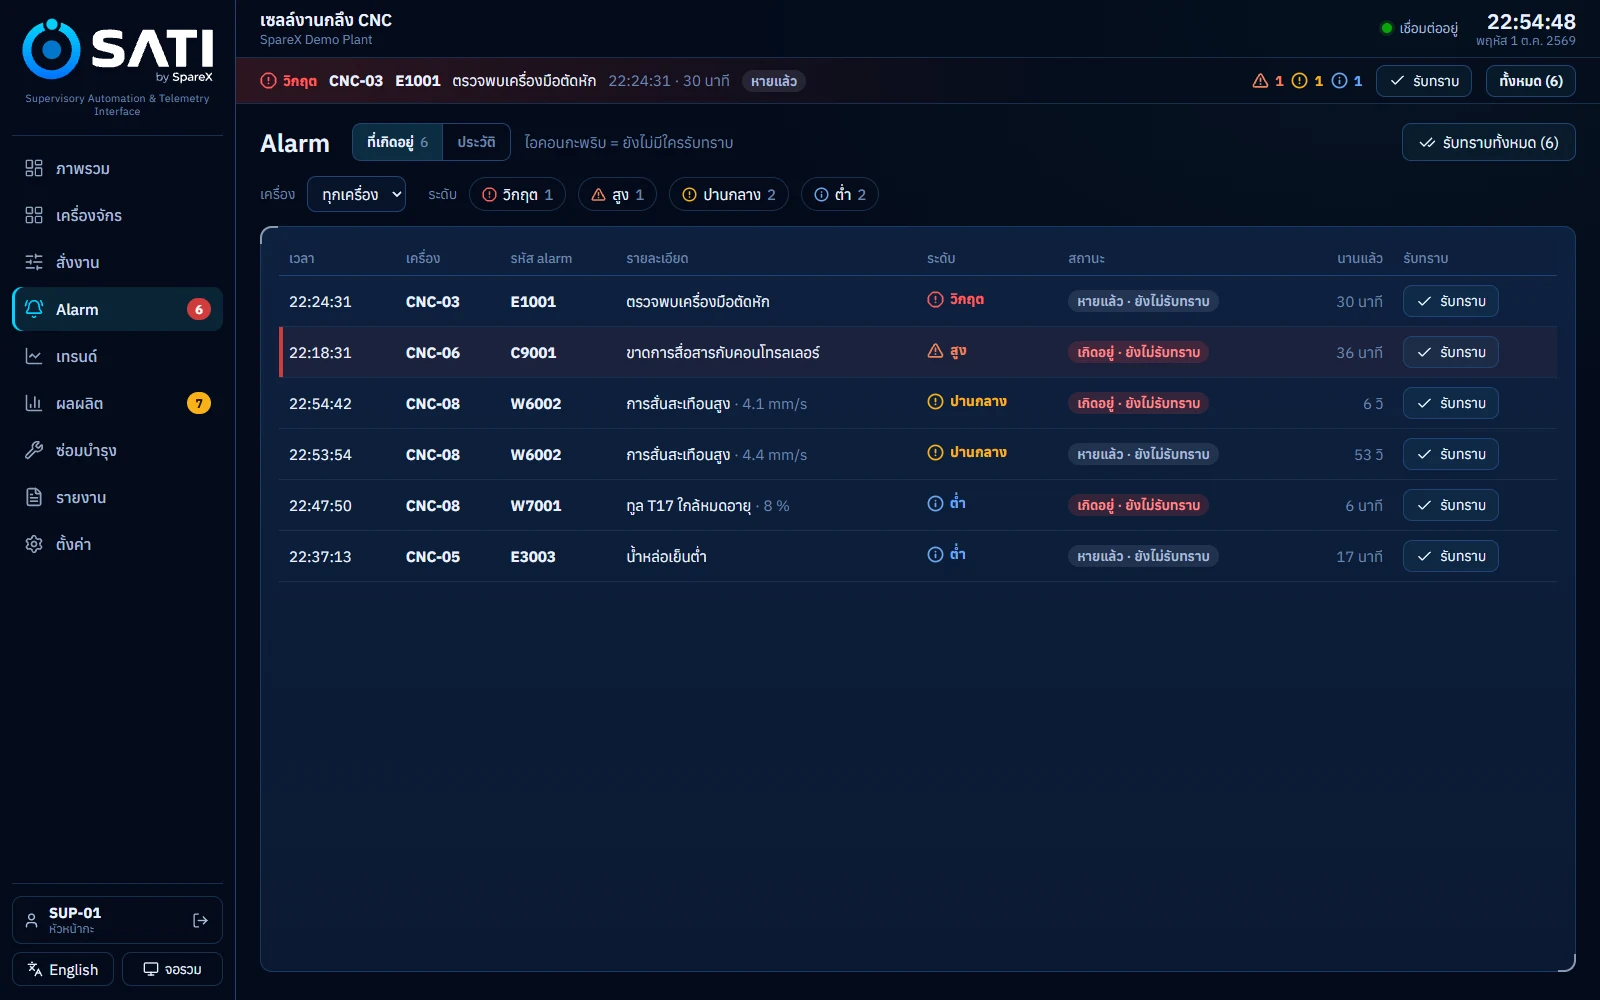
Alarm เป็นไปตามวงจรของมาตรฐาน ISA-18.2: alarm ใหม่จะกะพริบจนกว่าจะมีคนกดรับทราบ และปิดได้เมื่อหายแล้วและรับทราบแล้ว ทุกการรับทราบบันทึกชื่อคนกด

วิกฤต สูง ปานกลาง ต่ำ
  • 4 ระดับความสำคัญ แต่ละระดับต่างกันทั้งสีและรูปทรง
  • alarm ที่สำคัญที่สุดแสดงค้างไว้ในแถบด้านบนทุกหน้า
  • มี deadband ค่าที่แกว่งอยู่แถวขีดจำกัดจึงไม่ทำให้ alarm ท่วมรายการ
  • ประวัติ alarm ย้อนหลัง 7 วัน กรองตามเครื่องและระดับได้
หน้า Alarm แสดง alarm ที่ยังค้างอยู่เรียงตามระดับ
เทรนด์

ย้อนดูว่าเกิดอะไรก่อนหน้า และเทียบหลายเครื่อง

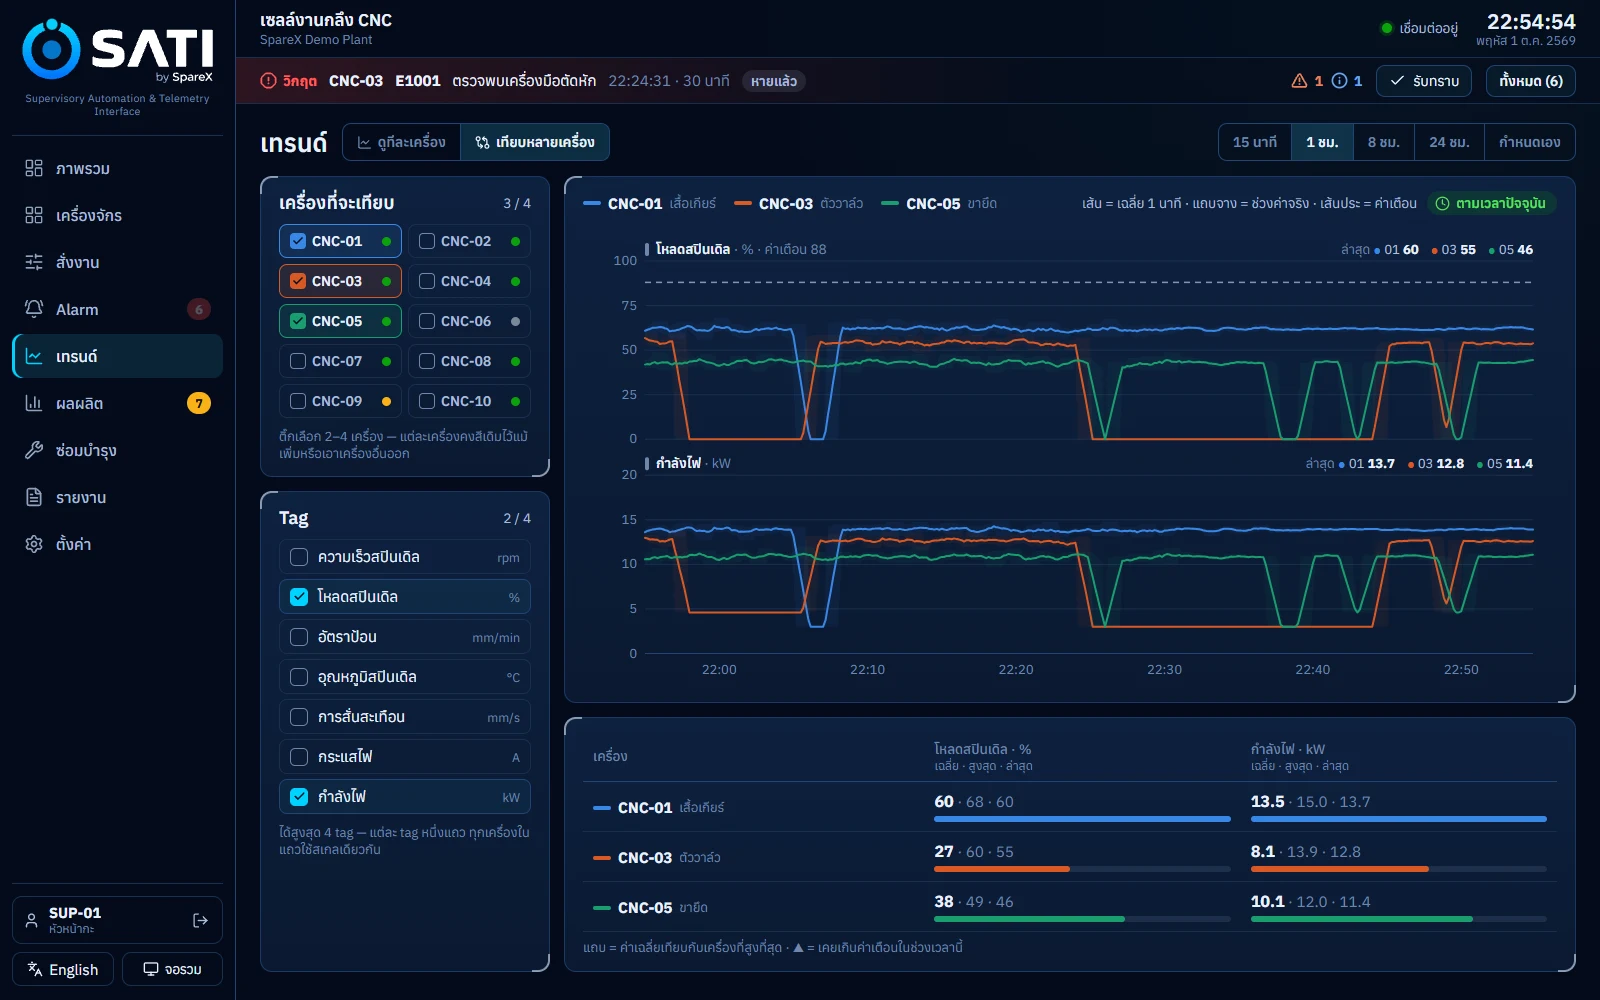
historian เก็บทุกค่าที่ความละเอียด 10 วินาที ย้อนหลัง 24 ชั่วโมง แต่ละค่าแยกเป็นแถวของตัวเอง พร้อมหน่วยจริงและขีดจำกัด อ่านกราฟได้ในแวบเดียว

  • เทียบ 2–4 เครื่องบนค่าเดียวกัน
  • ช่วงที่เครื่องไม่ได้ตัดงานจะแรเงาไว้ เห็นทันทีว่าทำไมค่าตกเป็นศูนย์
  • 15 นาที 1 ชม. 8 ชม. 24 ชม. หรือเลือกช่วงเอง
  • ค่าเฉลี่ย ค่าสูงสุด และค่าปัจจุบันของแต่ละเครื่อง
หน้าเทรนด์เทียบโหลดสปินเดิลและกำลังไฟของ 3 เครื่อง
สั่งงาน

สั่งงานเครื่อง ผ่านการตรวจ 2 ชั้น

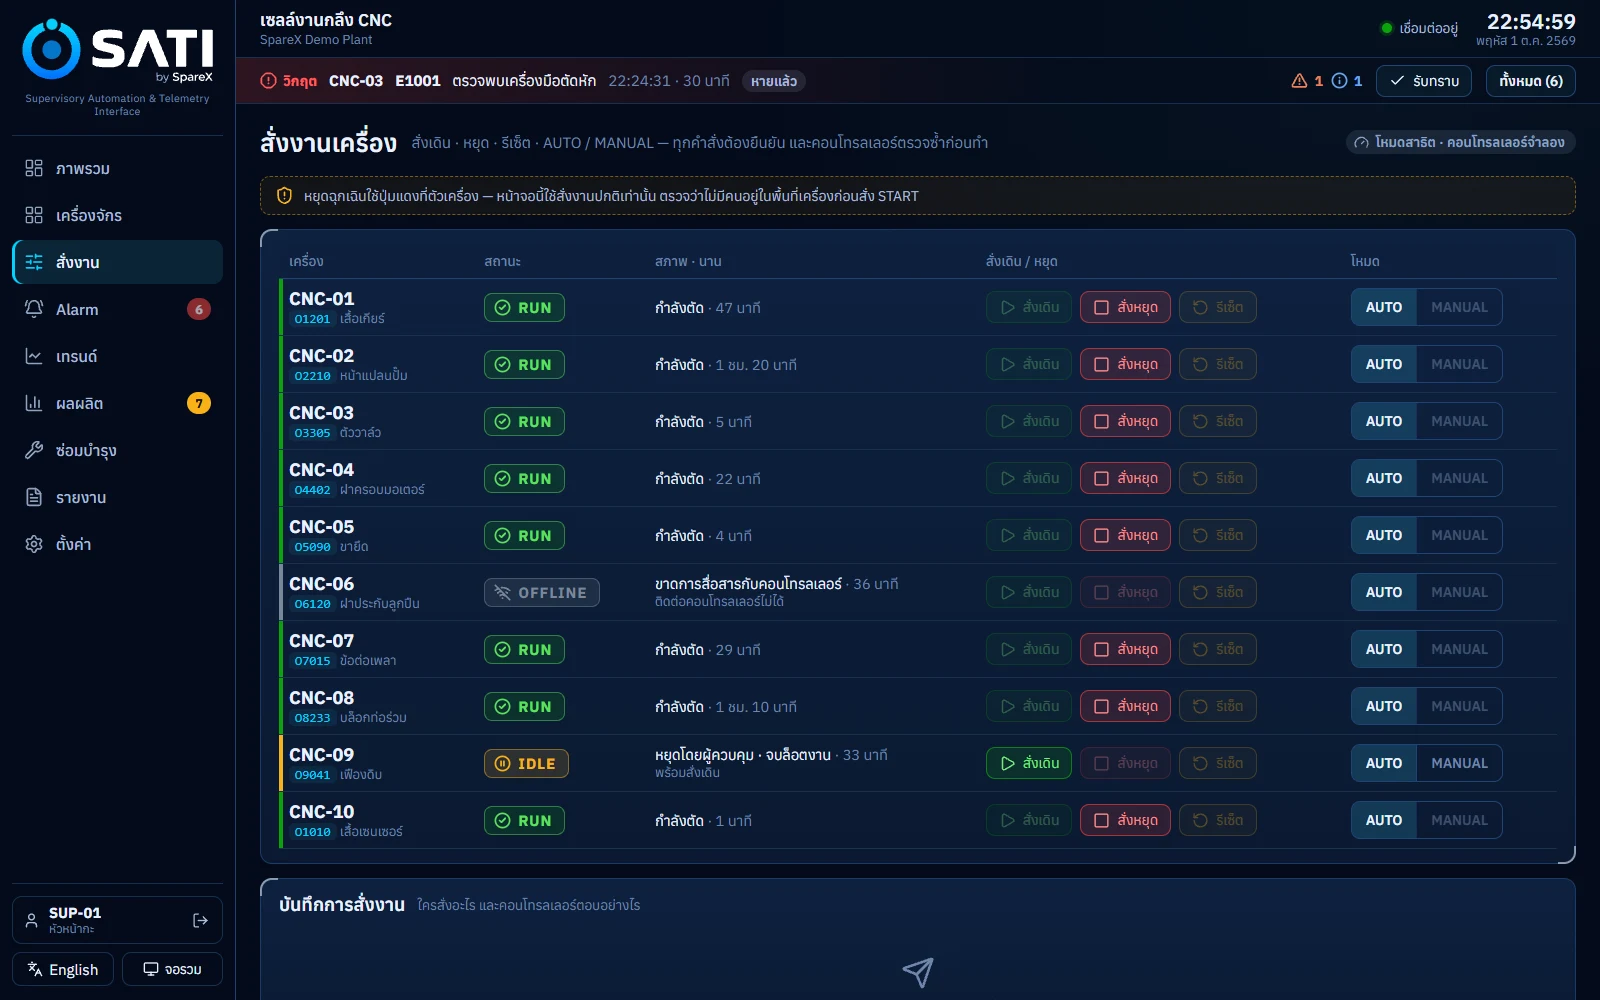
สั่ง start, stop, reset และสลับ AUTO/MANUAL ทุกคำสั่งต้องยืนยันก่อน แล้วเซิร์ฟเวอร์ตรวจสถานะจริงของเครื่องอีกครั้งก่อนส่งคำสั่ง

  • ปุ่มที่คอนโทรลเลอร์จะไม่รับคำสั่งเป็นสีเทา พร้อมบอกเหตุผล
  • ใครสั่งอะไรได้ กำหนดตามบทบาท และบังคับที่เซิร์ฟเวอร์
  • ทุกคำสั่งบันทึกเวลา ผู้สั่ง เครื่อง และผลลัพธ์
หน้าสั่งงานพร้อมปุ่มคำสั่งและบันทึกคำสั่ง
ผลผลิต

ผลผลิตรายชั่วโมงเทียบเป้า

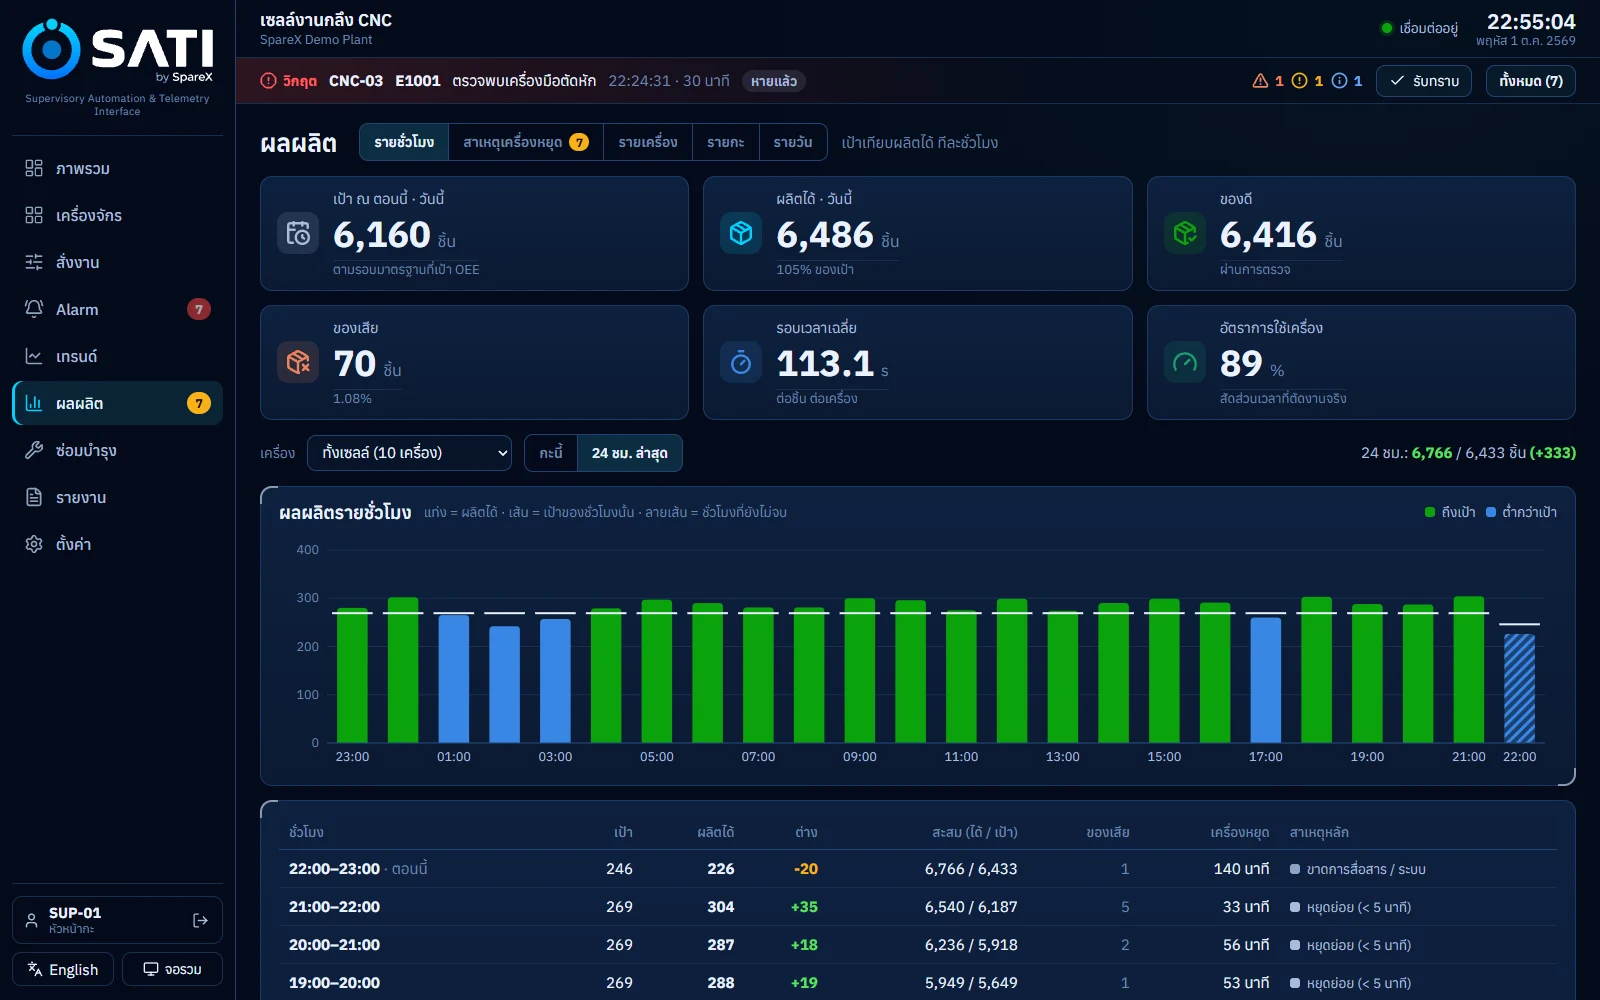
บอร์ดที่หัวหน้ากะต้องเดินมาดู: เป้าและยอดผลิตของแต่ละชั่วโมง ยอดสะสม นาทีที่เครื่องหยุด และสาเหตุหลัก เห็นชั่วโมงที่ไม่ถึงเป้าตั้งแต่ยังมีเวลาตามแก้

  • ดูทั้งเซลล์หรือทีละเครื่อง เฉพาะกะนี้หรือ 24 ชั่วโมงล่าสุด
  • ยอดผลิตรายเครื่อง รายกะ และรายวัน
  • เป้าคิดจากรอบเวลามาตรฐานและเป้า OEE
กราฟผลผลิตรายชั่วโมงเทียบเป้า พร้อมตารางด้านล่าง
สาเหตุเครื่องหยุด

บันทึกสาเหตุที่หน้าเครื่อง

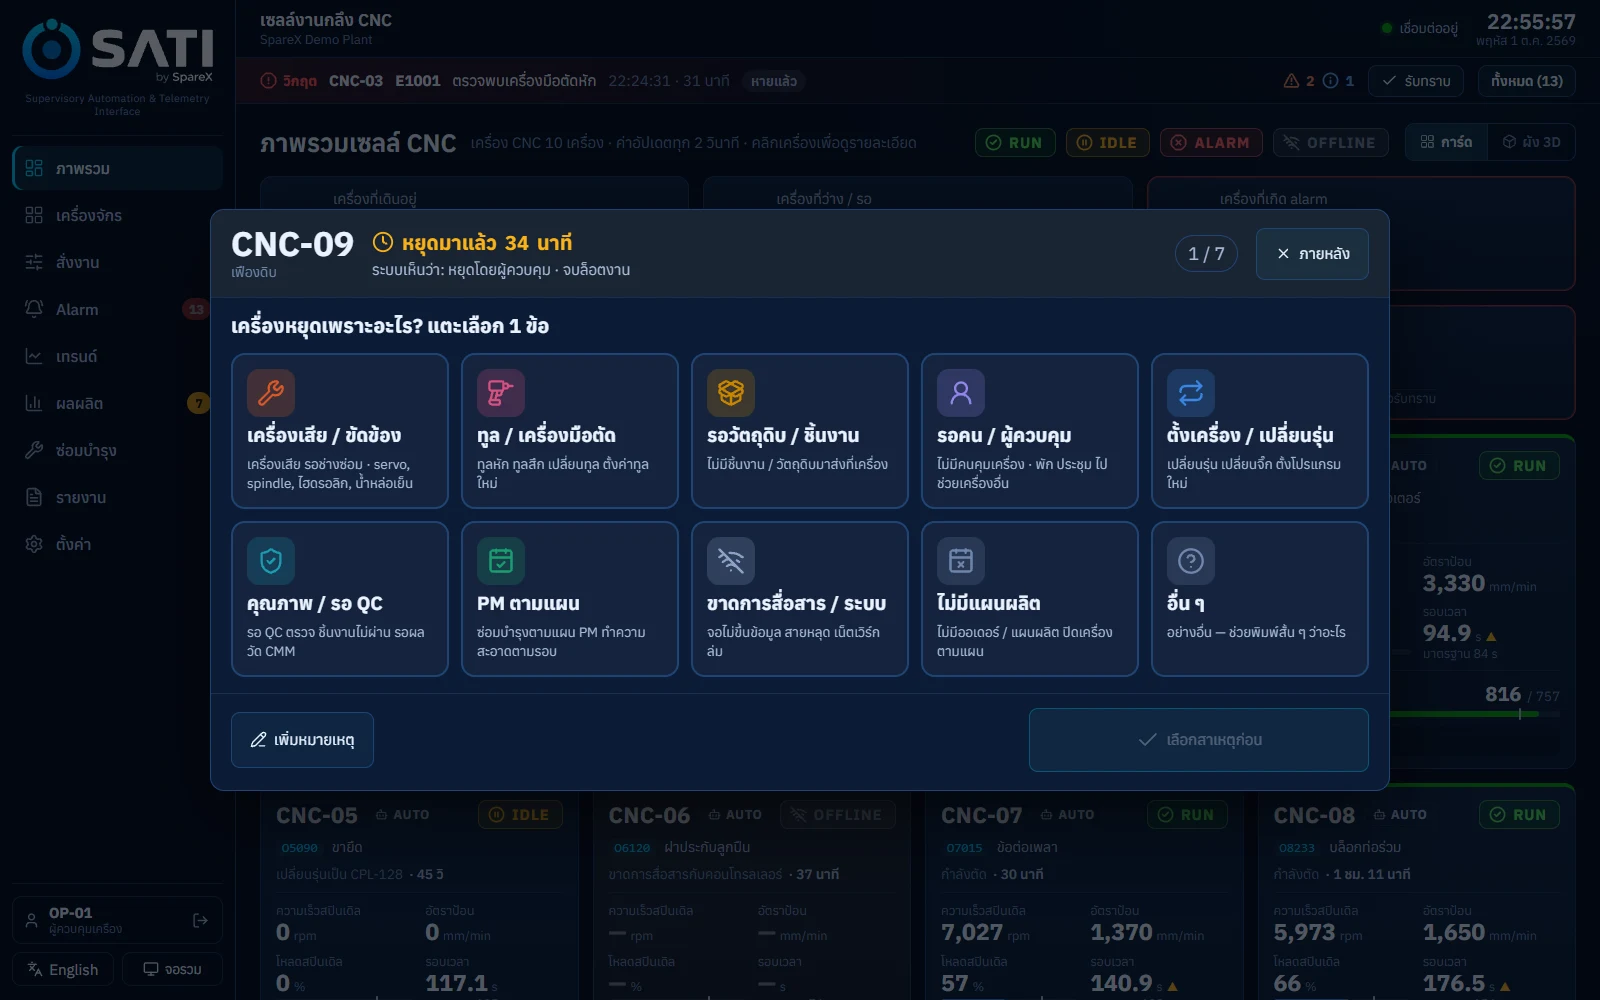
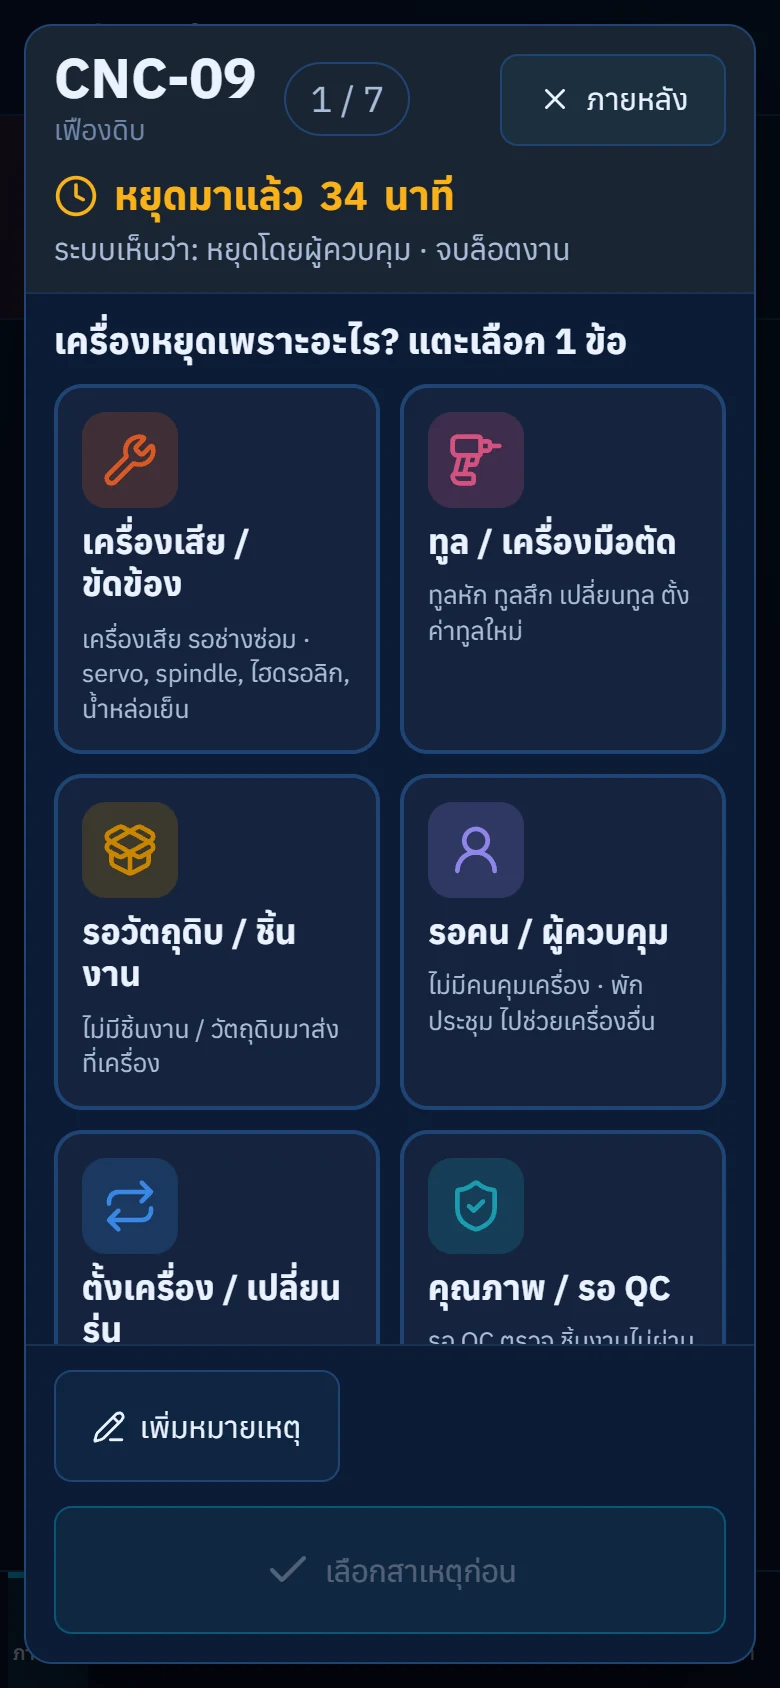
เมื่อเครื่องหยุดเกิน 1 นาที จอของผู้ควบคุมเครื่องจะถามสาเหตุทันที มีปุ่มใหญ่ 10 ปุ่มเรียงลำดับเดิมเสมอ แต่ละปุ่มบอกว่ากรณีไหนเข้าข่าย ผู้ควบคุมสองคนจึงบันทึกการหยุดแบบเดียวกันได้ตรงกัน

  • ระบบเสนอสาเหตุจากรหัส alarm ให้เห็น แต่ไม่เลือกไว้ล่วงหน้า
  • ปุ่มบันทึกแสดงสาเหตุที่เลือกซ้ำอีกครั้ง ถ้าแตะผิดจะเห็นก่อนบันทึก
  • ถ้าเลือก “อื่น ๆ” ต้องพิมพ์หมายเหตุสั้น ๆ
  • หยุดไม่ถึง 5 นาที ระบบจัดเป็นหยุดย่อยให้อัตโนมัติ
  • สาเหตุเหล่านี้ใช้วิเคราะห์ OEE loss ใน FactoryOS
หน้าต่างถามสาเหตุบนจอคอมพิวเตอร์ พร้อมปุ่มสาเหตุ 10 ปุ่ม
หน้าต่างถามสาเหตุเดียวกันบนมือถือ
เครื่องไหน · ชั่วโมงไหน

เครื่องไหนหยุดนานสุด และหยุดช่วงไหน

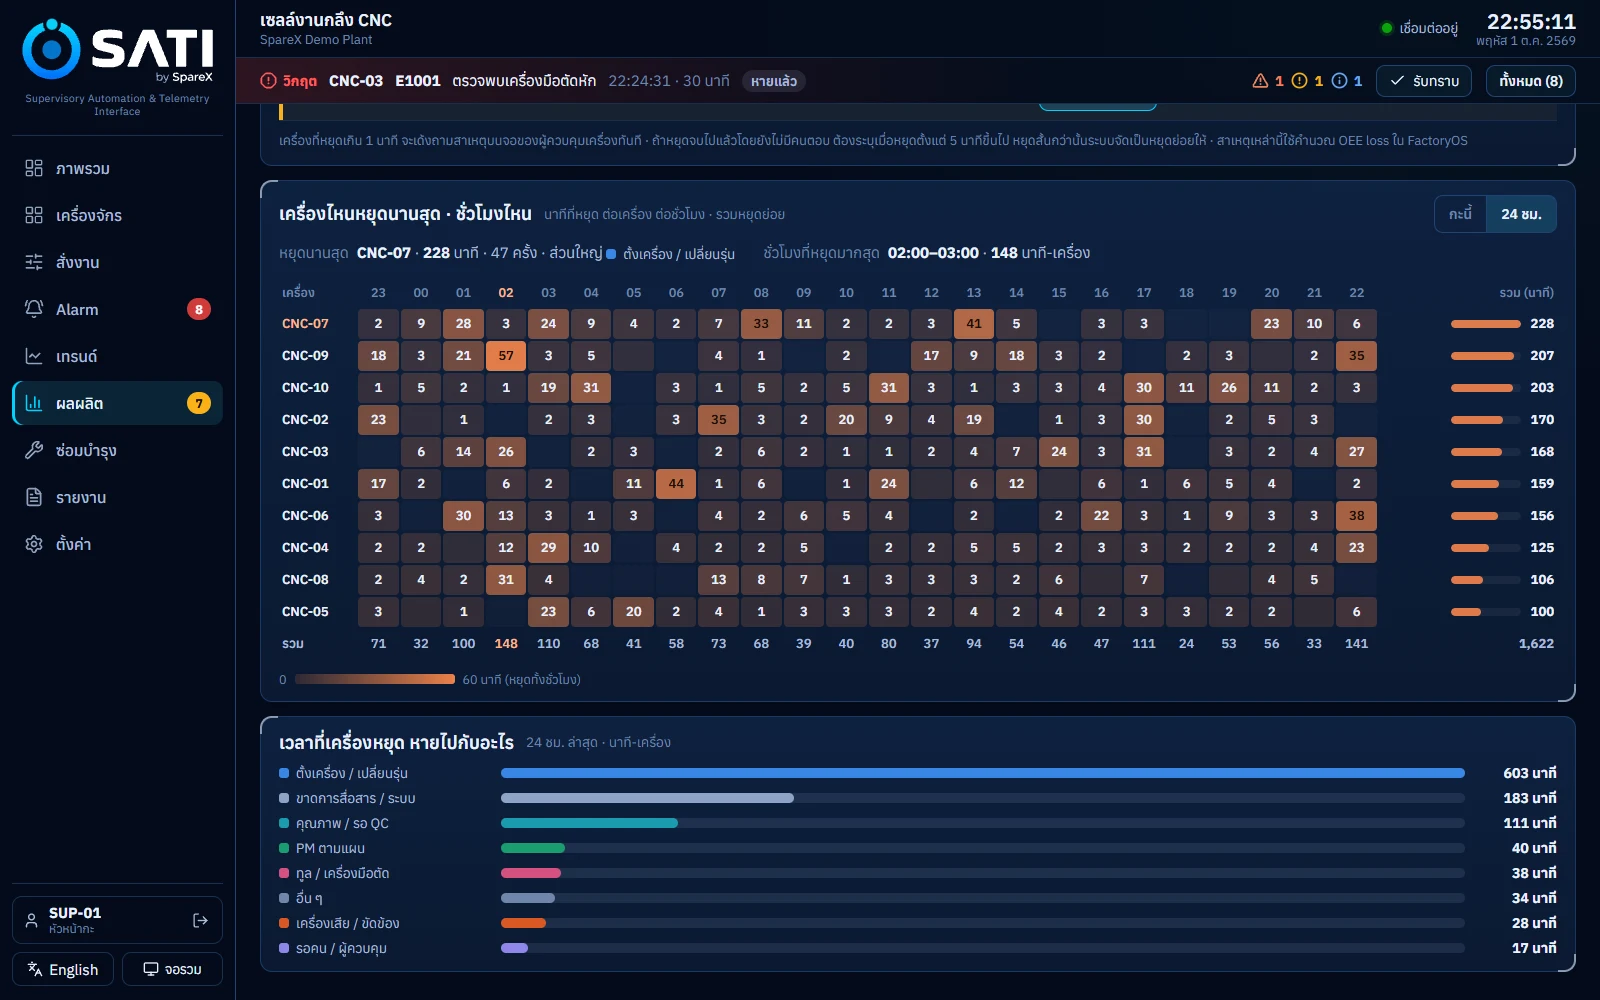
ตารางสีแสดงนาทีที่เครื่องหยุดของทุกเครื่องในทุกชั่วโมง ด้านบนสรุปเป็นคำว่าเครื่องไหนหยุดนานสุดและชั่วโมงไหนหยุดมากสุด กดที่ชื่อเครื่องเพื่อดูรายการหยุดของเครื่องนั้น

  • เฉพาะกะนี้หรือ 24 ชั่วโมงล่าสุด
  • เวลาหยุดแยกตามสาเหตุ จากคำตอบของผู้ควบคุมเครื่อง
ฮีตแมปนาทีที่เครื่องหยุด แยกตามเครื่องและชั่วโมง
รายงาน

รายงานกะเป็น PDF ข้อมูลครบเป็น Excel

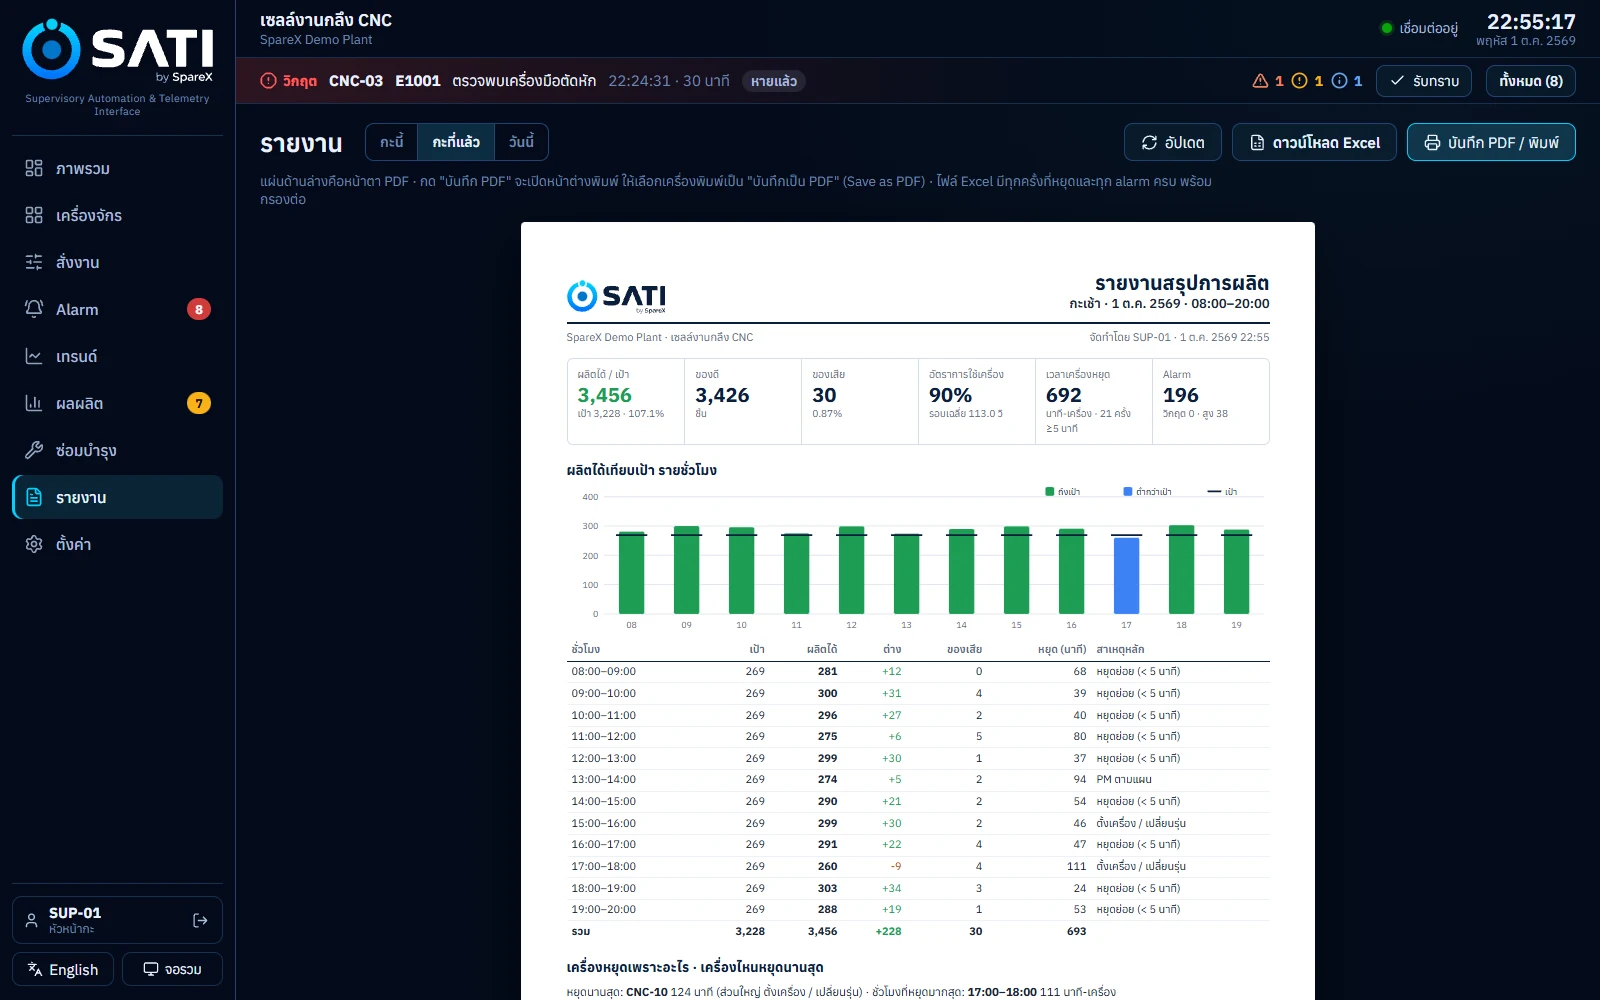
รายงานสรุปขนาด A4 ของกะนี้ กะที่แล้ว หรือวันนี้: ยอดผลิตเทียบเป้า ตารางรายชั่วโมง สาเหตุที่เครื่องหยุด ผลรายเครื่อง ครั้งที่หยุดนานที่สุด alarm และ PM ที่ใกล้ถึงกำหนด พร้อมช่องลงชื่ออนุมัติ

  • บันทึกเป็น PDF หรือสั่งพิมพ์จากเบราว์เซอร์ได้ทันที
  • ไฟล์ Excel 7 ชีต: สรุป รายชั่วโมง รายเครื่อง ทุกครั้งที่หยุด หยุดรายชั่วโมง alarm ซ่อมบำรุง
  • PDF และ Excel ใช้ตัวเลขชุดเดียวกัน
รายงานการผลิตขนาด A4 ใน SATI
การแจ้งเตือน

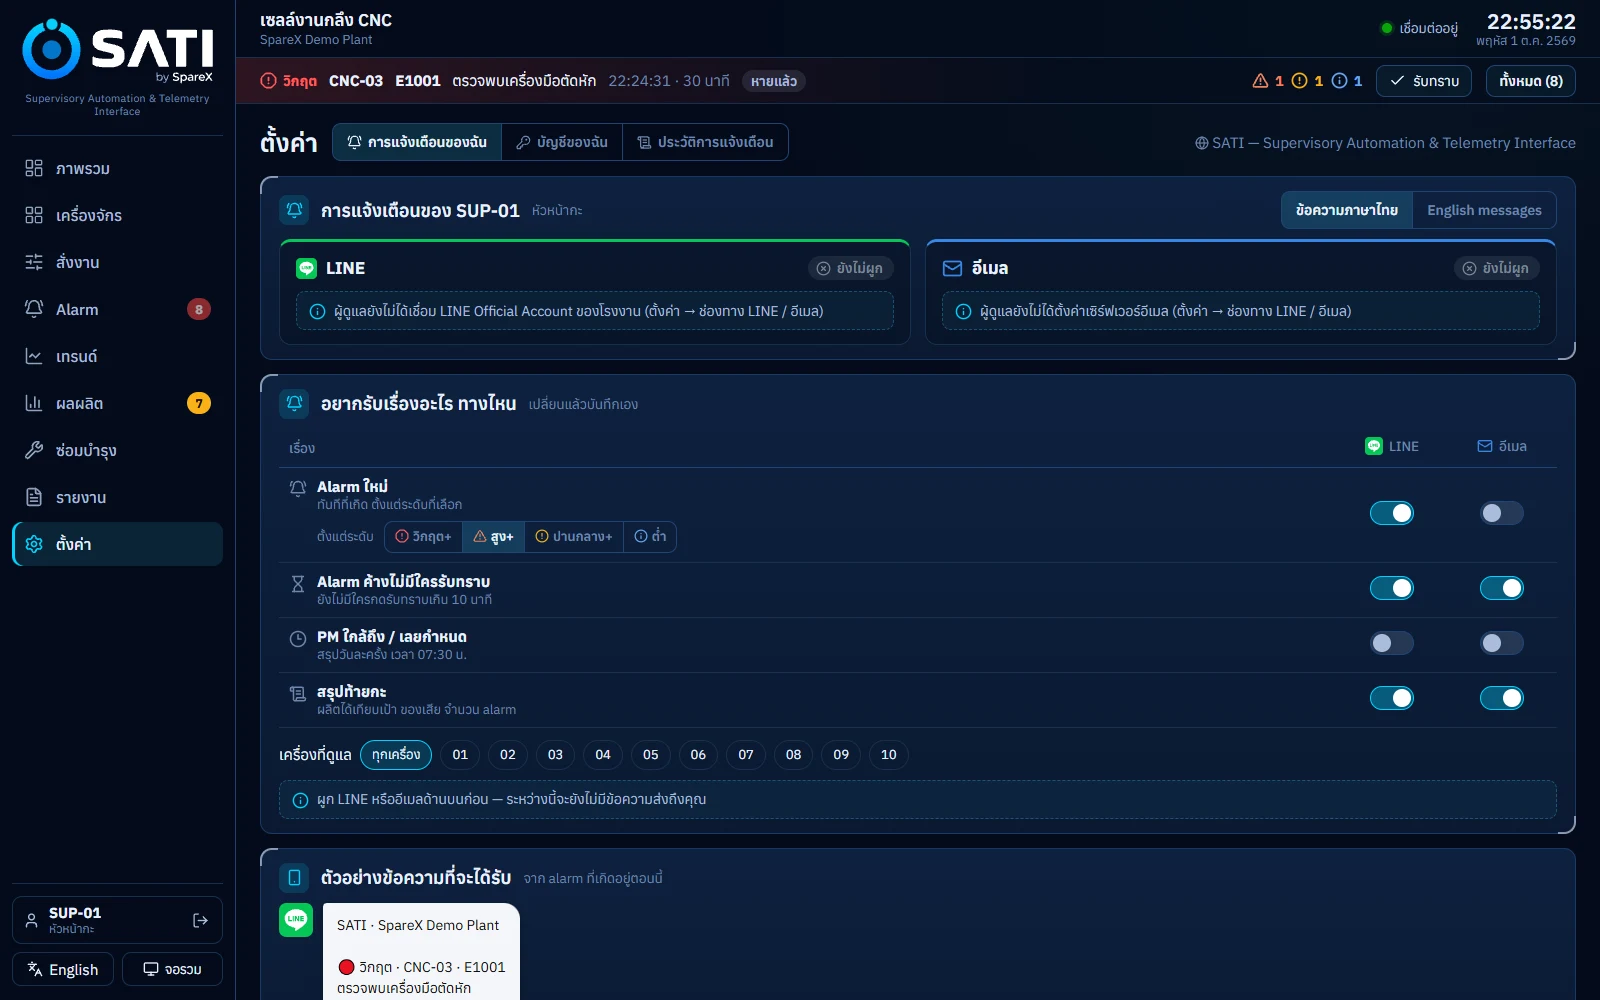
แจ้งเตือนทาง LINE และอีเมล ตั้งค่าได้รายคน

แต่ละคนเลือกเองได้ว่าจะรับเรื่องอะไร ทางไหน: alarm ใหม่ตั้งแต่ระดับที่เลือก alarm ที่ยังไม่มีใครรับทราบ สรุป PM ประจำวัน และสรุปท้ายกะ จะรับทุกเครื่องหรือเฉพาะเครื่องที่ดูแลก็ได้

  • ส่งผ่าน LINE Official Account ถึงรายคนหรือกลุ่ม LINE ผูกบัญชีด้วยรหัส 6 หลักหรือ QR
  • อีเมลส่งผ่านเมลเซิร์ฟเวอร์ของบริษัทคุณ ยืนยันด้วยรหัส
  • ข้อความที่เกิดใกล้กันรวมเป็นข้อความเดียว ส่วน alarm วิกฤตส่งทันที
  • แจ้งเตือนซ้ำเมื่อ alarm ไม่มีคนรับทราบเกินเวลาที่ตั้งไว้
หน้าตั้งค่าการแจ้งเตือนของหัวหน้ากะ
จอรวมข้อมูล

จอ 4K สำหรับทั้งโรงงาน

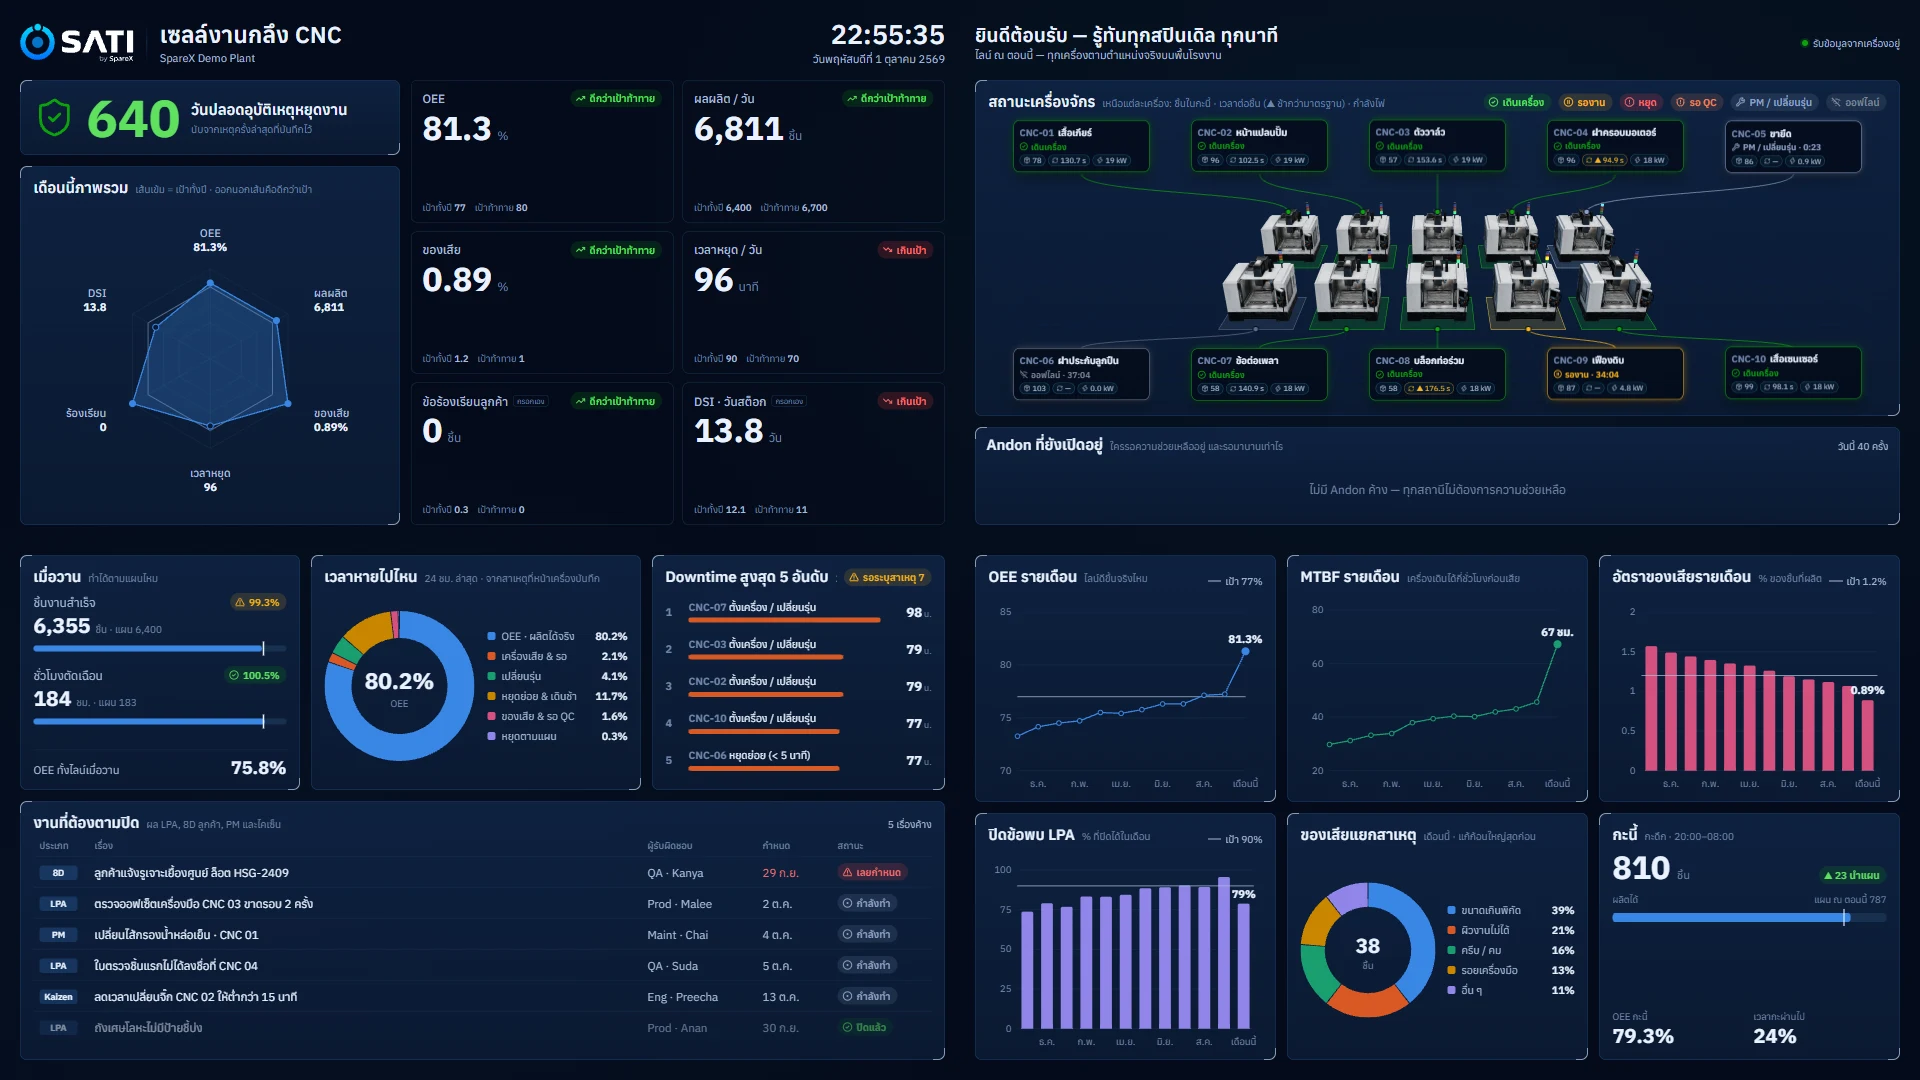
จัดหน้าแบบ video wall 2×2 อ่านได้จากระยะ 5–8 เมตร: วันปลอดอุบัติเหตุ KPI ของเดือนนี้ สถานะเครื่องบนผัง 3D การเรียก Andon ที่ยังเปิดอยู่ และงานที่ต้องตามปิด

  • เปิดด้วยลิงก์จอแสดงผลแบบดูอย่างเดียว ไม่ต้องใส่รหัสผ่านที่ทีวี
  • ยกเลิกลิงก์ได้ทุกเมื่อ
จอรวมข้อมูลของ SATI
จอรวมข้อมูลขนาด 4K
PM ตามชั่วโมงทำงานจริง

นับรอบ PM จากชั่วโมงทำงานจริงของแต่ละเครื่อง (เครื่อง CNC นับชั่วโมงสปินเดิล) เครื่องที่ใกล้ถึงกำหนดเป็นสีเหลือง เลยกำหนดเป็นสีแดง และส่งสรุป PM ให้ฝ่ายซ่อมบำรุงทุกวัน

ทุกหน้าจอ

จัดหน้าให้พอดีทั้งคอมพิวเตอร์ แท็บเล็ต มือถือ และจอ 4K เปิดผ่านเว็บเบราว์เซอร์ ไม่ต้องติดตั้งโปรแกรมที่เครื่องลูก

ไทยและอังกฤษ

ทุกหน้าจอ ข้อความ และรายงานมีทั้งสองภาษา แต่ละคนหรือแต่ละจอเลือกภาษาเองได้

ใช้งานได้แม้ออฟไลน์

ติดตั้งบนเซิร์ฟเวอร์ในโรงงาน การเฝ้าดู alarm การสั่งงาน และรายงาน ยังทำงานต่อแม้อินเทอร์เน็ตล่ม

ทุกคนต้องเข้าระบบ

บัญชีรายคน เก็บรหัสผ่านแบบเข้ารหัสทางเดียว ล็อกบัญชีเมื่อใส่รหัสผิดซ้ำ และออกจากระบบอัตโนมัติเมื่อไม่ได้ใช้งานนาน

สิทธิ์ตามบทบาท

5 บทบาท บังคับสิทธิ์ที่เซิร์ฟเวอร์ ไม่ใช่แค่ซ่อนปุ่มบนหน้าจอ:

บทบาทดูรับทราบStart/StopAuto/Manตั้งค่า
ผู้ชม
ผู้ควบคุมเครื่อง
ช่างซ่อมบำรุงstop เท่านั้น
หัวหน้ากะ
ผู้ดูแลระบบ
สเปก

ข้อมูลทางเทคนิค

การติดตั้งติดตั้งในโรงงาน (on-premise) ใช้เซิร์ฟเวอร์ SATI 1 เครื่อง (คอมพิวเตอร์อุตสาหกรรมหรือเซิร์ฟเวอร์ขนาดเล็ก) บนเครือข่ายของโรงงาน
เครื่องลูกเว็บเบราว์เซอร์รุ่นปัจจุบันบนคอมพิวเตอร์ แท็บเล็ต และมือถือ ทีวี 4K สำหรับจอรวมข้อมูล ไม่ต้องติดตั้งโปรแกรม
อินเทอร์เน็ตไม่จำเป็นต่อการใช้งาน ใช้เฉพาะส่ง LINE อีเมล และเชื่อมต่อ FactoryOS
เครื่องจักรที่รองรับเครื่องจักรผลิต (CNC เครื่องปั๊ม เครื่องฉีด ไลน์ประกอบและไลน์บรรจุ) และระบบยูทิลิตี้ (ปั๊มลม ปั๊มน้ำ บอยเลอร์ ชิลเลอร์ มิเตอร์) · โรงงานตัวอย่างในหน้านี้เป็นเซลล์ CNC 10 เครื่อง
การเชื่อมต่อเครื่องจักรทีม SpareX เชื่อมต่อ PLC ชุดควบคุมของเครื่อง CNC และเครื่องจักรอื่น รวมถึงมิเตอร์ ให้ในช่วงติดตั้งระบบ ด้วยเครื่องมือเชื่อมต่อของ SpareX รองรับ Modbus TCP และยืนยันโปรโตคอลของคอนโทรลเลอร์แต่ละตัวตอนสำรวจหน้างาน
ความถี่การอัปเดตหน้าจออัปเดตทุก 2 วินาที
ข้อมูลย้อนหลังบนเซิร์ฟเวอร์เทรนด์ 24 ชั่วโมง ความละเอียด 10 วินาที · ประวัติ alarm 7 วัน · ยอดผลิตรายชั่วโมง รายกะ รายวัน · ข้อมูลระยะยาวและการวิเคราะห์อยู่ใน FactoryOS
Alarmวงจรตาม ISA-18.2 (ยังไม่รับทราบ รับทราบแล้ว หายแล้ว ปิดแล้ว) 4 ระดับความสำคัญ deadband และการแจ้งเตือนซ้ำ
การแจ้งเตือนLINE Messaging API (รายคนหรือกลุ่ม) และอีเมล SMTP ส่งออกทางเดียว
รายงานและการส่งออกข้อมูลสรุป PDF ขนาด A4 (กะนี้ กะที่แล้ว วันนี้) · ไฟล์ Excel .xlsx 7 ชีต
ความปลอดภัยบัญชีรายคน สิทธิ์ 5 บทบาทบังคับที่เซิร์ฟเวอร์ เก็บรหัสผ่านแบบ hash คุกกี้ session แบบ HttpOnly ล็อกเมื่อใส่รหัสผิดซ้ำ ลิงก์จอแสดงผลแบบดูอย่างเดียว และบันทึกทุกคำสั่งและการรับทราบ
การเชื่อมต่อระบบอื่นSpareX FactoryOS ผ่าน API หรือ MQTT · FactoryOS ส่งได้แค่คำแนะนำ คนที่อยู่บน SATI เท่านั้นที่สั่งงานเครื่องได้
ภาษาไทยและอังกฤษ

ขั้นตอนการติดตั้ง SATI

  1. สำรวจหน้างาน

    เดินดูหน้างานกับคุณ จดรายการเครื่องจักรและคอนโทรลเลอร์ และตกลงกันว่าแต่ละหน้าจอต้องแสดงอะไร

  2. เชื่อมต่อ

    เชื่อมต่อคอนโทรลเลอร์ จับคู่สัญญาณเข้ากับ tag ของ SATI และตรวจทุกค่ากับเครื่องจริง

  3. ตั้งค่า

    กะ เป้าผลิต ขีดจำกัด alarm ผู้ใช้และบทบาท LINE และอีเมล รวมถึงหน้าจอที่แต่ละเครื่อง

  4. อบรมและเริ่มใช้งาน

    ผู้ควบคุมเครื่อง หัวหน้ากะ และฝ่ายซ่อมบำรุงฝึกบนเครื่องของตัวเอง แล้วเริ่มใช้งานจริงทีละกะ

คำถามที่พบบ่อย

คำถามที่ลูกค้าถามบ่อย

SATI ใช้ได้กับเครื่อง CNC เท่านั้นหรือเปล่า?

ไม่ใช่ เดโมแสดงเซลล์ CNC เป็นตัวอย่าง แต่ SATI ออกแบบมาสำหรับเครื่องจักรทุกเครื่องในโรงงานที่ต้องการเฝ้าดู ทั้งเครื่องปั๊ม เครื่องฉีด ไลน์ประกอบและไลน์บรรจุ ปั๊มลม ปั๊มน้ำ บอยเลอร์ และอื่น ๆ ทีม SpareX จะจับคู่สัญญาณของแต่ละเครื่องในช่วงติดตั้งระบบ แล้วหน้าจอ alarm เทรนด์ สาเหตุเครื่องหยุด และรายงานชุดเดียวกันนี้ใช้ได้กับทุกเครื่อง

SATI ต้องใช้อินเทอร์เน็ตไหม?

ไม่ต้อง SATI ทำงานบนเซิร์ฟเวอร์ในโรงงานของคุณ การเฝ้าดู alarm การสั่งงาน และรายงาน ทำงานได้ทั้งหมดโดยไม่ต้องมีอินเทอร์เน็ต อินเทอร์เน็ตใช้แค่ส่งข้อความ LINE อีเมล และส่งข้อมูลให้ FactoryOS

SATI สั่งเดินและสั่งหยุดเครื่องได้ไหม?

ได้ ถ้าคุณต้องการ คนที่มีสิทธิ์สั่ง start, stop, reset และสลับ AUTO/MANUAL ได้ ทุกคำสั่งต้องยืนยันบนหน้าจอ และเซิร์ฟเวอร์ SATI ตรวจสถานะจริงของเครื่องก่อนส่งคำสั่ง ส่วนระบบความปลอดภัย เช่น ปุ่มหยุดฉุกเฉิน ยังอยู่ในวงจรนิรภัยของเครื่องเหมือนเดิม SATI ไม่ได้มาแทน

เชื่อมต่อกับเครื่องจักรและ PLC อะไรได้บ้าง?

SATI อ่านค่าจาก PLC ชุดควบคุมของเครื่อง CNC และเครื่องจักรอื่น รวมถึงมิเตอร์ ทีม SpareX เชื่อมต่อให้ในช่วงติดตั้งระบบด้วยเครื่องมือของ SpareX รองรับ Modbus TCP และเราจะยืนยันโปรโตคอลของคอนโทรลเลอร์แต่ละตัวตอนสำรวจหน้างาน ก่อนเริ่มโครงการ

SATI ต่างจาก FactoryOS อย่างไร?

SATI คือห้องควบคุมที่โรงงาน บอกว่าตอนนี้เกิดอะไรขึ้นในระดับวินาที ส่วน FactoryOS คือแพลตฟอร์มวิเคราะห์ของ SpareX ดู OEE ความสูญเสีย MTBF และวิเคราะห์ด้วย AI ข้ามวันและเดือน ทั้งสองทำงานคู่กัน SATI เก็บข้อมูลที่ถูกต้อง รวมถึงสาเหตุที่เครื่องหยุด แล้ว FactoryOS นำไปใช้ปรับปรุงงาน

พนักงานหน้าเครื่องจะใช้เป็นไหม?

SATI ออกแบบมาสำหรับหน้างาน: เป็นภาษาไทย ปุ่มใหญ่กดง่ายบนจอสัมผัส และบอกสถานะด้วยสี ไอคอน และคำ หน้าต่างถามสาเหตุเครื่องหยุดอธิบายแต่ละสาเหตุไว้บนปุ่ม พนักงานไม่ต้องจำรหัส

การแจ้งเตือนส่งถึงเราทางไหน?

ผ่าน LINE Official Account ของบริษัทคุณ ส่งถึงรายคนหรือกลุ่ม LINE และทางอีเมล แต่ละคนเลือกได้ว่าจะรับเรื่องอะไร ตั้งแต่ระดับไหน และของเครื่องไหน alarm ที่ไม่มีคนรับทราบจะแจ้งซ้ำเมื่อเกินเวลาที่ตั้งไว้

ใช้กับอุปกรณ์อะไรได้บ้าง?

ใช้ได้กับเว็บเบราว์เซอร์รุ่นปัจจุบัน ทั้งคอมพิวเตอร์ในสำนักงาน แท็บเล็ตที่ติดหน้าเครื่อง มือถือ และทีวีสำหรับจอรวมข้อมูล ไม่ต้องติดตั้งโปรแกรมใด ๆ

ข้อมูลของเราเก็บที่ไหน ใครเห็นได้บ้าง?

เก็บบนเซิร์ฟเวอร์ SATI ในโรงงานของคุณ ทุกคนเข้าระบบด้วยบัญชีของตัวเอง และทำได้แค่ตามสิทธิ์ของบทบาท รหัสผ่านเก็บแบบเข้ารหัสทางเดียว และรหัสของ LINE และอีเมลเปิดดูย้อนจากหน้าตั้งค่าไม่ได้

แขกหรือทีวีเปิดดู SATI โดยไม่มีบัญชีได้ไหม?

ได้ ผู้ดูแลระบบสร้างลิงก์จอแสดงผลแบบดูอย่างเดียวให้ทีวีหรือจอของแขก ดูได้แต่แก้ไขอะไรไม่ได้ และผู้ดูแลระบบยกเลิกลิงก์ได้ทุกเมื่อ

เอาข้อมูลออกมาใช้ต่อได้ไหม?

ได้ ทุกกะหรือทุกวันบันทึกเป็นรายงาน PDF พร้อมช่องลงชื่อ และดาวน์โหลดเป็นไฟล์ Excel ที่มีทุกครั้งที่เครื่องหยุด ทุก alarm และผลผลิตรายชั่วโมง

ติดตั้งใช้เวลานานแค่ไหน?

ขึ้นกับจำนวนเครื่องจักรและวิธีเชื่อมต่อของคอนโทรลเลอร์ หลังสำรวจหน้างาน เราจะส่งแผนงานพร้อมไทม์ไลน์ให้เป็นลายลักษณ์อักษร

SATI คิดราคาอย่างไร?

คิดเป็นรายโรงงาน ตามจำนวนเครื่องจักรและงานเชื่อมต่อ ติดต่อ SpareX เพื่อคุยสั้น ๆ เรื่องหน้างานของคุณ แล้วเราจะส่งใบเสนอราคาให้

ดู SATI บนหน้างานของคุณเอง

ขอดูการสาธิต SATI บนโรงงานตัวอย่าง หรือนัดสำรวจเครื่องจักรของคุณ เราจะให้เห็นว่าเครื่องจักรของคุณจะแสดงบน SATI อย่างไรตั้งแต่วันแรก

นัดดูเดโม
SpareX
อีเมล
admin@sparexth.com
เว็บไซต์
sparexth.com
SATI · Supervisory Automation & Telemetry Interface · by SpareX · ภาพหน้าจอมาจากโรงงานตัวอย่าง ใช้ข้อมูลจำลอง